时间:2026-10-05 访问量:503
在消费电子、智能家居和工业电气领域,插座作为高频使用的电器附件,其外观质感、结构精度和功能可靠性直接决定了用户的第一印象与长期使用体验。在新产品研发和小批量试产阶段,手板模型是验证设计、测试装配、优化结构的关键载体。而在众多手板制作工艺中,CNC(计算机数控)加工凭借其独特的优势,成为插座手板模型制作的主流选择之一。本文将从技术原理、核心优势、局限性和选择建议四个维度,为您系统解析插座手板模型的CNC加工。
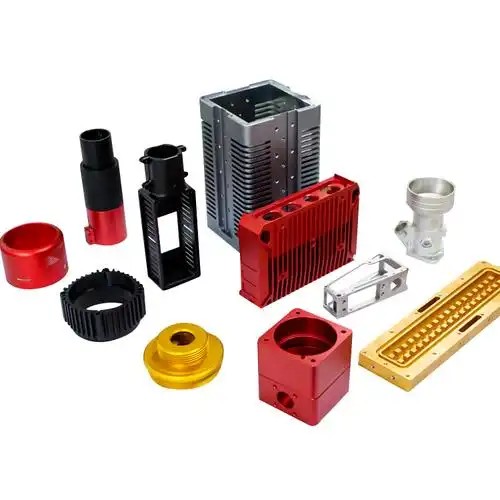
CNC加工是一种减材制造工艺。工程师根据插座的三维CAD模型,编写数控程序,驱动高速旋转的铣刀在整块板材(如ABS、PC、PMMA、铝合金、电木等)上进行切削,逐层去除多余材料,最终得到与设计模型高度一致的实体零件。
对于插座手板而言,CNC加工通常涵盖以下部件:面板、底座、插孔模块、开关按键、USB接口模块、内部固定支架等。由于插座往往涉及多零件装配、卡扣配合、螺丝柱、插孔间距等精密结构,CNC加工能够直接使用与量产一致的工程塑料或金属材料,从而真实模拟最终产品的装配手感和机械性能。
适用场景包括:新产品外观验证、结构干涉检查、功能测试(如插拔寿命、插孔夹持力)、小批量试产(数十至数百件)、以及透明件或高光件等高外观要求的手板制作。
1. 材料真实性强,性能验证可靠
CNC加工可以直接选用与量产相同的材料,例如阻燃ABS、PC/ABS合金、尼龙加玻纤、POM、铝合金等。这意味着手板的强度、韧性、耐热性、绝缘性能以及表面质感都更接近最终产品。对于插座这类涉及电气安全的产品,材料真实性至关重要——通过CNC手板可以提前发现材料在注塑中可能出现的缩水、变形或应力开裂问题。
2. 尺寸精度高,装配验证精准
工业级CNC机床的加工精度通常可达±0.05mm,甚至±0.02mm。对于插座的插孔间距(如国标五孔插座的孔距)、USB接口的开孔、卡扣的过盈量、螺丝柱的孔径等关键尺寸,CNC手板能够高度还原设计意图。装配工程师可以真实地进行插头插拔、开关手感、面盖扣合等测试,从而提前修正公差配合问题。
3. 表面处理灵活,外观效果逼真
CNC加工后的手板可以经过打磨、抛光、喷油、丝印、电镀、氧化等后处理工艺。对于插座面板的高光、哑光、金属质感或透明效果,CNC手板都能较好呈现。例如,使用PMMA(亚克力)加工透明导光柱,或使用铝合金加工金属拉丝面板,可以获得接近甚至媲美注塑件的外观。
4. 无需开模,经济高效
注塑模具费用高昂,一套中等复杂度的插座模具动辄数万至数十万元,且开发周期长。对于研发阶段或小批量试产(几十到几百件),CNC加工无需模具投入,单件成本相对可控,且修改设计后只需重新编写程序,无需修模,极大降低了试错成本。
5. 设计迭代快,加速研发周期
从收到3D图纸到交付CNC手板,通常只需2-5天(视零件数量和复杂度)。如果测试中发现结构缺陷,工程师修改CAD后,CNC可以当天重新加工。这种快速迭代能力使插座产品能够更快推向市场。
1. 单件成本较高,不适合大批量
当需求数量超过数百件时,CNC加工的单件成本(包括材料、编程、装夹、加工工时)会显著高于注塑。对于插座这种结构相对固定、市场需求量大的产品,一旦设计定型,注塑仍是量产首选。
2. 加工效率受复杂结构限制
插座手板中的深孔、窄槽、复杂曲面或倒扣结构,可能需要使用细小刀具和多次装夹,加工时间会成倍增加。例如,内部带有复杂加强筋和卡扣的底座,CNC加工可能需要数小时甚至十几小时。而注塑或3D打印在某些复杂结构上反而更快。
3. 表面细节与注塑件存在差异
尽管CNC手板可以喷油和抛光,但注塑件常见的皮纹、蚀纹、流痕、熔接痕等表面特征无法完全复制。对于需要验证外观纹理与注塑一致性的项目,CNC手板可能无法完全替代模具试模。CNC加工会留下刀纹,在高光面上需要大量手工抛光,可能影响棱角清晰度。
4. 材料利用率低,浪费较大
减材制造从整块板材中切削,材料利用率可能只有20%-50%。对于较贵的工程塑料或铝合金,材料成本不容忽视。
5. 装配公差与批量一致性有差距
CNC手板是单件加工,每个零件的尺寸可能略有波动。如果制作多套手板,装配时可能需要人工修配。而注塑件的一致性好,批量装配更顺畅。
选择建议:
- 如果您处于研发早期或中期,需要验证外观、结构、装配和基本功能,且数量在1-50件,CNC加工是理想选择。
- 如果您需要透明件、高光件、金属质感件,或必须使用真实工程塑料进行电气/机械测试,CNC优于3D打印(SLA/SLS)和简易复模。
- 如果您的插座手板数量超过200件,且设计已基本冻结,建议考虑硅胶复模或快速注塑,以降低单件成本。
- 如果您仅需外观展示,对强度要求不高,3D打印(SLA)可能更快更便宜。
- 如果您需要验证注塑工艺(如缩水、翘曲),CNC手板无法完全替代,应直接进行模具试模。
标准流程总结:
1. 需求沟通:明确手板数量、材料、表面处理、精度要求、装配测试项目。
2. 图纸评审:提供3D CAD(STEP/IGES格式),技术顾问评估可加工性,提出优化建议(如避免直角、增加拔模斜度等)。
3. 编程与备料:CAM工程师编写刀路,准备相应板材。
4. CNC加工:粗加工→精加工→钻孔→攻丝→线切割(如需)。
5. 后处理:去毛刺→打磨→抛光→喷油/丝印/电镀→烘干。
6. 质量检验:使用卡尺、千分尺、三次元测量仪检测关键尺寸。
7. 装配与测试:组装所有零件,进行插拔、开关、耐压等测试。
8. 交付与反馈:提交手板及检测报告,根据测试结果决定是否修改设计并重复上述流程。
插座手板模型的CNC加工是一种兼顾精度、材料真实性和灵活性的成熟工艺。它并非万能,但在研发验证和小批量试产阶段,其综合价值远高于其他快速成型方式。作为技术顾问,我建议您根据项目阶段、预算、数量和测试目标,与专业手板厂充分沟通,必要时可组合使用CNC、3D打印和复模工艺,以最优成本获得最可靠的手板模型。
上一篇:梅州cnc五金手板厂家
下一篇:深圳小批量手板模具厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。